Ievads
Plašajā un smagajā pasaules smagās rūpniecības ainavā daži ražošanas procesi ir tik termiski intensīvi, ķīmiski sarežģīti vai rūpnieciski pārveidojoši kā īpašu metalurģijas galveno sakausējumu ražošana. Šīs kritiskās nozares pamatā ir pamatpatiesība: moderna pilsētu infrastruktūra, progresīva globālā ražošana un augstas veiktspējas strukturālā tērauda ražošana- vienkārši nebūtu iespējama bez šīm svarīgajām piedevām. Visas piegādes ķēdes centrālais elements ir katrs visā pasaulē ražotais dzelzs sakausējums, kas kalpo kā būtisks ķīmiskais tilts starp neapstrādātām minerālrūdām, kas iegūtas no zemes, un gataviem augstas kvalitātes -metāla izstrādājumiem, kas veido mūsu ikdienas dzīvi.
Dzelzs sakausējums metalurģijas zinātnē ir plaši definēts kā dzelzs sakausējums, kas apvienots ar lielu viena vai vairāku citu elementu, piemēram, silīcija, mangāna, hroma, molibdēna, titāna vai vanādija, daļu. Lai gan šos specializētos materiālus galu galā patērē pamata skābekļa krāsnīs un elektriskās tērauda ražošanas dzirnavās, lai deoksidētu, atsērotu, graudu-rafinētu un leģētu kausētu metālu, to radīšana ir īsts augstas-temperatūras pirometalurģijas meistardarbs. Šie sakausējumi ļauj tērauda ražotājiem apiet tīru elementāru metālu pārmērīgos kušanas punktus un ārkārtējo ķīmisko reaktivitāti, nodrošinot viendabīgu, viegli šķīstošu vidi kritisko īpašību ieviešanai šķidrā tērauda ražošanā.
Starp visām ražošanas metodēm, kas izstrādātas gadsimtu gaitā, iegremdētā elektriskā loka krāsns (EAF) ir galvenā rūpnieciskās ražošanas tehnoloģiskā spēkstacija. Iedziļinoties šo masīvo, nepārtraukti{1}}darbojošo krāšņu darbības realitātē, tiek atklāta aizraujoša augstsprieguma-elektrotehnikas, karbotermiskās ķīmijas un ekstrēmas siltuma pārvaldības pasaule. Izpētot, kā tiek sapludinātas neapstrādātas minerālrūdas, oglekli saturoši reducējošie aģenti un milzīgā elektriskā enerģija, izgaismo sarežģīto zinātni, kas ir globālās dzelzs sakausējumu rūpniecības pamatā, uzsverot neticamos cilvēku un tehnoloģiskos centienus, kas nepieciešami mūsdienu civilizācijas uzmundrināšanai.
Karbotermiskās samazināšanas pamatprincipi
Lai saprastu, kā tiek ražots dzelzs sakausējums, vispirms ir jāsaprot ķīmiskais pamatprincips, kas virza visu ražošanas procesu: karbotermiskā reducēšana. Lielākā daļa metālisko elementu, kas veido šo galveno sakausējumu pamatu,{1}}piemēram, silīcijs, hroms un mangāns-nepastāv dabā to tīrā, elementārā metāliskā formā. Tā vietā tie ir ķīmiski saistīti ar skābekli, kas pastāv kā stabili metālu oksīdi iegūtās minerālrūdas, piemēram, kvarca, hromīta un mangāna -bagātos mezgliņos, kas atrodas dziļi zemes garozā.
Lai atbrīvotu metālu no tā noturīgās skābekļa saites, ir nepieciešams spēcīgs reducētājs. Ogleklim dažādās rūpnieciskās formās, piemēram, metalurģiskajā koksā, termiskajā oglē, kokoglē un naftas koksā, ir spēcīga ķīmiskā afinitāte pret skābekli paaugstinātā temperatūrā. Ja metāla oksīdu intensīvi karsē oglekļa klātbūtnē, notiek reducēšanas reakcija: ogleklis atdala skābekļa atomus no metāla oksīda, izdalot oglekļa monoksīdu vai oglekļa dioksīda gāzi atmosfērā vai savākšanas sistēmās un atstājot reducēto, izkausēto metālu.
Tomēr šī ķīmiskā transformācija nekad nav spontāna vai viegla; tas prasa milzīgus siltumenerģijas daudzumus, lai virzītu uz priekšu endotermiskās reducēšanas reakcijas. Vēsturiskajos laikos šim nolūkam plaši izmantoja domnas. Tomēr mūsdienās iegremdētā elektriskā loka krāsns ir lielā mērā aizstājusi domnas lielāko daļu galveno dzelzs sakausējumu lietojumu, jo tā var radīt krasi augstāku un lokalizētāku temperatūru, kas nepieciešama, lai efektīvi un nepārtraukti samazinātu ļoti stabilus oksīdus,{2}}tādus kā silīcija dioksīds vai hromīts. Šo reakciju termodinamiskais līdzsvars nosaka, ka temperatūras kontrole ir vissvarīgākā; ja krāsns darbojas pārāk auksti, samazināšana paliek nepilnīga, savukārt pārmērīga temperatūra var izraisīt nevēlamus iztvaikošanas zudumus un ugunsizturīgo degradāciju.
Turklāt, lai izprastu karbotermisko reducēšanu, ir detalizēti jāizpēta pakāpeniskas molekulārās izmaiņas, kas notiek krāsns slogā. Izejvielām nolaižoties no vēsākām augšējām zonām apakšējā pavarda karstumā, notiek vairākas starpreakcijas. Metālu oksīdi tiek daļēji reducēti ar oglekļa monoksīda gāzi, kas paceļas no apakšas, veidojot zemākus oksīdus, pirms saskaras ar cieto oglekli augstās temperatūrās, kur notiek galīgā tiešā reducēšana. Šim sarežģītajam ķīmiskajam baletam ir nepieciešami precīzi stehiometriski aprēķini, nodrošinot, ka oglekļa un metāla oksīda attiecība ir rūpīgi līdzsvarota, lai izvairītos no pārmērīga oglekļa piesārņojuma gala sakausējumā vai nereducētās rūdas izšķērdības nonākšanas izdedžos.
Iegremdētās elektriskās loka krāsns anatomija un darbība
Iegremdētā elektriskā loka krāsns ir iespaidīga smagās rūpnieciskās iekārtas daļa, kas izstrādāta tā, lai tā izturētu nepārtrauktas darbības apstākļus, kas acumirklī iznīcinātu parasto aprīkojumu. Krāsns strukturālajā kodolā sastāv no masīva, stingri izklāta ugunsizturīga tērauda apvalka, kas bieži vien ir apaļa vai taisnstūrveida ģeometrija un kas paredzēts tūkstošiem kilogramu izkausēta metāla un augstas -temperatūras kodīgu izdedžu, kas ilgst vairākus mēnešus vai pat gadus nepārtrauktas darbības.
No augšējiem hidrauliskajiem vai mehāniskajiem pacēlājiem vertikāli piekārti trīs masīvi oglekļa vai grafīta elektrodi. Šie elektrodi, kuru diametrs var būt līdz metram vai vairāk un sver vairākas tonnas, izvirzās uz leju caur slēgto krāsns jumtu un dziļi iegremdējas nereaģējušajā cietajā lādiņā, ko vietējie dēvē par slogu-, kas sastāv no metāla rūdām, oglekli saturošiem reducētājiem un kušanas materiāliem.
Atšķirībā no tradicionālajām tērauda ražošanas elektriskajām loka krāsnīm, kur elektriskā loka redzami mirgo starp elektrodiem un tērauda vannu, dzelzs sakausējuma krāsnī loks paliek pilnībā paslēpts vai "iegremdēts" dziļi zem cietā izejmateriāla lādiņa augšējiem slāņiem. Masīvie elektriskie transformatori piegādā elektrodiem milzīgas maiņstrāvas ar salīdzinoši zemu spriegumu. Kad strāva caur elektrodu galiem iekļūst slogā, tiek satriekti spēcīgi elektriskie loki, radot lokalizētu temperatūru, kas parasti pārsniedz divus tūkstošus grādu pēc Celsija reakcijas zonā, kas pazīstama kā krāteris.
Šī dziļā iegremdēšana ir ļoti svarīga darbības efektivitātei un vides kontrolei. Izejmateriāla lādiņa augšējie slāņi darbojas kā dabiska izolācijas sega, aizturot siltumu, filtrējot augošās gāzes un iepriekš uzsildot ienākošos materiālus, pirms tie nolaižas augstas-temperatūras reakcijas zonā. Nepārtrauktas uzraudzības sistēmas izseko elektrisko slodzi, elektrodu pozicionēšanu, pretestību un gāzu emisijas, lai uzturētu stabilu, līdzsvarotu kausēšanas vidi divdesmit -četras stundas dienā, septiņas dienas nedēļā. Operatoriem pastāvīgi jāpielāgo elektrodu iegremdēšanas dziļums, lai novērstu atvērtu elektrisko loku veidošanos, kas var sabojāt krāšņu jumtus, izraisīt smagu ugunsizturīgo nodilumu un izšķērdēt elektroenerģiju.
Izejvielu sagatavošana, iesaiņošana un uzlāde
Jebkura gatavā dzelzs sakausējuma kvalitāti, konsistenci un ķīmisko sastāvu lielā mērā nosaka elektriskā loka krāsnī ievadīto izejvielu precīza izvēle, lieluma noteikšana un sagatavošana. Tā kā rūpnieciskā kausēšana ir nepārtraukta darbība, pat nelielas izejvielu ievades izmaiņas var traucēt krāsns stabilitāti, pazemināt produkta kvalitāti vai palielināt elektroenerģijas patēriņu uz tonnu produkcijas.
Izejvielu ievades plūsma ir iedalīta trīs primārajās funkcionālajās grupās, un katrai no tām ir būtiska loma kausējuma ķīmiskajā līdzsvarā:
Metāla-Rūdas:Tie ir leģējošu elementu primārie avoti. Piemēri: kvarcs vai augstas -tīrības pakāpes kvarcīts ferosilīcijam, hromīta rūda ferohromam un dažādu šķiru mangāna rūda feromangānam un silikomangānam. Šīm rūdām jābūt ar atbilstošu ķīmisko tīrību, zemu mitruma saturu un optimālu fizisko izmēru, lai nodrošinātu pareizu gāzes caurlaidību krāsns slogā.
Oglekļa reducējošie līdzekļi:Metalurģijas kokss, termiskās ogles ar zemu-pelnu saturu, šķeldas, kokogles un naftas kokss nodrošina oglekli, kas nepieciešama skābekļa atdalīšanai no metāla oksīdiem. Bieži tiek pievienotas skaidas un rupjas kokogles, lai palielinātu lādiņa porainību, ļaujot oglekļa monoksīda gāzei, kas rodas samazināšanas laikā, vienmērīgi izplūst, neizraisot bīstamu slogu, tiltus vai slogu.
Fluksēšanas līdzekļi:Materiāli, piemēram, kaļķakmens, dolomīts, fluoršpats vai olivīns, tiek ievadīti, lai pielāgotu izdedžu bāziskumu, viskozitāti un kušanas temperatūru, nodrošinot, ka sārņu piemaisījumus var tīri atdalīt no izkausētā sakausējuma.
Kad šīs cietās sastāvdaļas ir rūpīgi nosvērtas un samērotas saskaņā ar precīzām metalurģijas receptēm, tās tiek rūpīgi sajauktas un nepārtraukti ievadītas elektriskā loka krāsns augšpusē, izmantojot augšpusē esošās uzlādes teknes vai gravitācijas{0}}padeves tvertnes. Materiālam kūstot un izsitot no apakšas, svaigas izejvielas nepārtraukti nokāpj no augšas, saglabājot vienmērīgu, nepārtrauktu ražošanas ciklu. Mūsdienu iekārtas izmanto automatizētas dozēšanas sistēmas un konveijeru tīklus, lai nodrošinātu, ka ienākošā lādiņa ķīmiskais sastāvs saglabājas ļoti vienmērīgs, līdz minimumam samazinot darbības traucējumus krāsns kurtuves iekšienē.
Galvenā sakausējuma pieskaršanās, apraide un ievietošana{0}}apstrāde
Karbotermiskajām reducēšanas reakcijām nepārtraukti noritot iegremdētās elektriskās loka krāsns augstās -temperatūras centrā, kurtuves apakšējā daļā uzkrājas divas atšķirīgas šķidrās fāzes: izkausētais dzelzs sakausējums (kas ir ievērojami blīvāks) un vieglāki kausēti izdedži, kas sastāv no nevēlamiem sēņu minerāliem, pelniem un plūsmas atlikumiem.
Periodiski, pamatojoties uz ražošanas grafikiem, krāsns jaudu un operatora pieredzi, darbinieki veic kritisko procesu, kas pazīstams kā pieskaršanās. Specializēta urbjmašīna vai termiskā skābekļa sprausla pārlauž ugunsizturīgo mālu aizbāzni, kas noslēdz krāsns caurumu. Apžilbinošā baltā-karsta, kvēlojošā šķidrā metāla straume izplūst no pavarda, kam cieši seko kvēlojošie izdedži. Izkausētais maisījums tiek novirzīts ugunsizturīgos-kaušos vai liešanas gultnēs, kur izdedži tiek rūpīgi atdalīti no metāla, izmantojot nosmelšanas vai diferenciālās liešanas metodes.
Kad sakausējums ir savākts šķidrā veidā, tas tiek pakļauts dažādām attīrīšanas vai apstrādes darbībām atkarībā no nepieciešamās produkta specifikācijas. Piemēram, noteiktu galveno sakausējumu zema-oglekļa satura variantiem var būt nepieciešami sekundāri dekarbonizācijas procesi specializētās rafinēšanas tvertnēs, skābekļa -argona dekarbonizācijas pārveidotāji vai vakuuma krāsnis, lai samazinātu oglekļa un piemaisījumu līmeni līdz precīzām pielaidēm.
Pēc rafinēšanas izkausētais dzelzs sakausējums tiek izliets cietā formā. Tradicionālās metodes ietver šķidrā metāla ieliešanu seklās-čuguna dzesēšanas veidnēs vai dziļās smilšu gultnēs, veidojot lielus blokus vai plātnes. Mūsdienu iekārtās bieži tiek izmantotas mehāniskas liešanas mašīnas vai specializētas granulēšanas sistēmas, kurās izkausēto metālu lej pāri rotējošām atdzesētām mucām vai pakļauj augsta spiediena ūdens strūklām, lai iegūtu viendabīgas, ātri sacietējušas granulas vai tīrradņus.
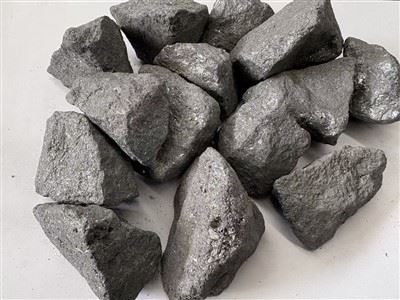
Visbeidzot, sacietējušos sakausējuma blokus vai granulas pārnes uz drupināšanas, sijāšanas un lieluma noteikšanas iekārtām. Šeit smagie rūpnieciskie žokļu drupinātāji, trieciensmalcinātāji un vibrācijas sieti sadala materiālu standartizētos komerciālos daļiņu izmēros-no lieliem gabaliņiem līdz smalkiem pulveriem-, kas ir precīzi pielāgoti globālo tērauda rūpnīcu loģistikas un darbības vajadzībām. Kvalitātes kontroles laboratorijas analizē paraugus no katras atsevišķas partijas, lai sertificētu ķīmisko sastāvu, nodrošinot galaprodukta atbilstību stingriem starptautiskajiem rūpniecības standartiem pirms nosūtīšanas.
Secinājums
Dzelzskausējuma ražošanas process iegremdētā elektriskā loka krāsnī ir ievērojams mūsdienu pirometalurģijas un smagās inženierijas triumfs. Izmantojot milzīgu elektrisko enerģiju un precīzu karbotermisko ķīmiju, smagā rūpniecība veiksmīgi atbloķē vitāli svarīgus metāliskus elementus no stabilām minerālrūdām, pārvēršot tos par neaizstājamiem galvenajiem sakausējumiem, kas virza globālo progresu. Sākot ar rūpīgu neapstrādāta kvarca, koksa un metāla rūdu sastādīšanu, līdz apžilbinošam skatam, ko sniedz augstas-temperatūras krāsnī un precīzai pēc-apstrādei, katrā ražošanas posmā ir nepieciešama stingra tehniskā kontrole, dziļas metalurģijas zināšanas un nelokāma drošības protokolu ievērošana. Galu galā šie energoietilpīgie rūpnieciskie centieni nodrošina pamata ķīmiskos pamatelementus, kas ļauj globālajiem tērauda ražotājiem kalt izturīgus, -izturīgus materiālus, kas nodrošina mūsu moderno pasauli.